中文 | ENGLISH


    技术资讯
      什么因素会影响立式加工中心
      国内数控机床业高端机床的竞
      立式加工中心的刀库具有哪些
      立式加工中心的保养分为哪些
      立式加工中心的精度和那些因
      CNC加工中心与普通机床的优势
      立式加工中心的应用要点有哪
      哪些因素影响立式加工中心的
      什么是高速加工中心
      如何更好的进行立式加工中心
      人工智能浪潮掀起 三大技术支
      高速加工中心具有哪些组成特
      立式加工中心的维护技巧
      “一带一路”建设成果显著 中
      意大利重型机床产品发展特点

     当前位置:首页 - 行业新闻
     
    ZK5150数控立式钻床编程方法
     

    斯莱特精机ZK5150数控立式钻床编程方法如下:

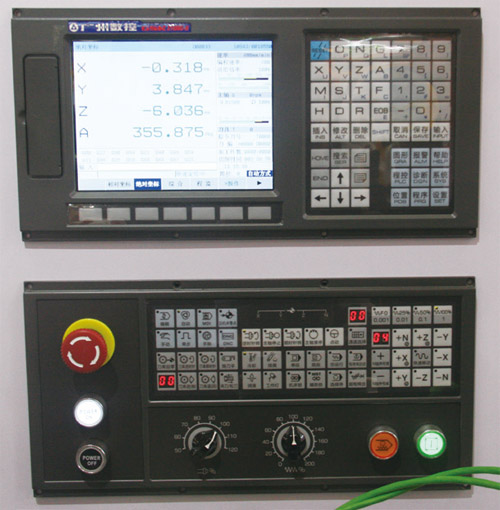
    数控立式钻床系列产品配置广州数控GSK990MA系统,该系统支持标准RS232及USB接口,可实现数据通信传输、串口DNC加工和USB在线加工功能。

    l        支持GSK-Link、NCUC-Bus两种工业以太网接口,可扩展至64轴(选配)

    l        内置PLC,配有专用PC梯形图编辑软件,通过RS232或USB上传、下载;I/O口可扩展(选配)

    l        直线型、指数型和S型多种加减速方式可选择

    l        刚性攻丝和柔性攻丝可由参数设定

    l        具有旋转、缩放、极坐标,固定循环和多种铣槽复合循环功能

    l        支持断电记忆和程序再启动功能

    l        具有历史报警及操作履历功能,方便用户操作和维护

    l        提供多级密码保护功能,方便设备管理

    l        功能灵活,扩展性强,可根据客户不同生产要求,进行专机改造

    数控立式钻床编程

    运动控制

    控制轴及联动轴:最多4个进给轴加1个主轴控制,标准配置为四轴三联动,旋转轴可由参数设定;可选配四轴四联动

    插补方式:定位(G00)、直线(G01)、圆弧(G02、G03)、螺旋插补

    位置指令范围:公制∶±99999.9999mm,最小指令单位:0.0001mm

    英制∶±9999.9999inch,最小指令单位:0.0001inch

    电子齿轮:指令倍频系数1~65535,指令分频系数1~65535

    快速移动速度:最高30m/min

    快速倍率:F0、25%、50%、100% 四级实时调节

    切削进给速度:最高15m/min(G94)或500.00mm/r (G95)

    进给倍率:0~150% 十六级实时调节

    手动进给倍率:0~150% 十六级实时调节

    手脉进给:0.001mm、0.01mm、0.1mm三档

    单步进给:0.001mm、0.01mm、0.1mm、1mm四档

    加减速

      加减速可选择前加减速或后加减速,前加减速可选择直线型或S型加减速,

    后加减速可选择直线型或指数型加减速。

      手动方式、手脉方式为后加减速控制,其中手脉方式可选择即停方式或完全运行方式。

    快速定位(G00),切削进给(G01,G02,G03)可选择前、后加减速,

    其中快速定位可选择直线或折线定位。

      系统可选择直线插补或Hermite样条插补。具有前瞻功能,最多可预读15段NC

    程序,使小线段插补高速平滑,适于零件加工和模具加工。

    辅助

    功能

    用地址M 和2位数指定,M功能可以自定义

    特殊M代码(不可重定义): 程序结束M02、M30;程序停止M00;选择停止M01;子程序调用M98;子程序结束M99

    标准PLC已定义的M代码:M03、M04、M05、M08、M09、M10、M11、M16、M17、M19、M21、M22、M50、M51、M55

    刀具

    功能

    ●T和2位数选择刀具●256组刀具偏置值设置●刀具长度补偿●刀具半径补偿C

    主轴转速控制

    ●S和2位数(I/O档位输入输出)/ S5位数(模拟输出)

    ●最高主轴速度限制●恒线速度功能

    主轴编码器:编码器线数可设定(100 p/r~5000p/r)

    编码器与主轴的传动比:(1~255):(1~255)

    自动补偿

    存储型螺距单、双向误差补偿:补偿点数、补偿间隔、补偿原点可设定

    反向间隙补偿: 可设定以固定频率或升降速方式补偿机床的反向间隙量

    刀具长度补偿:可由参数选择A或B型长度补偿功能

    刀具半径补偿,C型刀补功能,最大补偿值是±999.999mm或±99.9999inch

    可靠性及安全

    ●紧急停止●超程●存储行程极限●NC准备好信号●伺服准备好信号●MST功能完成信号●自动运转启动灯信号●自动运转中信号●进给保持灯信号

    自诊断功能:●检测系统异常●位置控制部分异常●伺服系统异常●RS232通信异常

    ●PC端数据传送异常

    NC报警:●程序错误和操作错误●超程错误●伺服系统错误●连接错误、PLC错误●存储器(ROM和RAM)错误

    操作

    功能

    ●空运行●互锁●单程序段●跳过任选程序段●辅助功能锁住●机床锁住●进给保持●循环启动●紧急停止●外部复位信号●外部电源ON/OFF●手动连续进给●单步进给●手摇脉冲发生器

    ●顺序号检索●程序号检索●程序再启●手脉中断●单步中断●手动干预

    显示

    ●7吋 480×240点阵彩色液晶显示器,中文、英文界面可由参数选择

    ●位置信息●用户程序●当前工作方式●系统参数●诊断号●报警号●宏变量值●刀偏设定●MDI命令●MST

    ●实际进给速度●主轴转速●加工轨迹图形显示

    ●系统运行时间等各种NC指令和状态信息

    程序

    编辑

    程序容量:56MB、最多可存储400个程序,支持用户宏程序调用、子程序四重嵌套

    支持后台编辑功能;支持绝对坐标、相对坐标编程

    PLC功能

    控制方式:循环运转;处理速度:3μs/每步基本指令;最多4700步容量

    I/O单元输入/输出:48/48,可扩展

    编程方法:梯形图

    指令数:45个:其中基本指令10个,功能指令35个

    通信

    功能

    具有标准RS-232及USB接口功能

    CNC与PC机间双向传送加工程序、参数及梯形图

    支持串口DNC加工功能和USB在线加工功能

    适配驱动

    DA98系列全数字交流伺服驱动单元及本公司GSK SJT系列交流伺服电动机等或DY3系列步进驱动单元


    代 码

    功     能

    代

    功     能

    *G00

      定位(快速移动)

    *G50

      比例缩放取消

    G01

      直线插补(切削进给)

    G51

      比例缩放

    G02

      圆弧插补CW(顺时针)

    G53

      选择机床坐标系

    G03

      圆弧插补CCW(逆时针)

    *G54

      选择工件坐标系1

    G04

      暂停、准停

    G55

      选择工件坐标系2

    G10

      可编程数据输入

    G56

      选择工件坐标系3

    *G11

      可编程数据输入方式取消

    G57

      选择工件坐标系4

    *G12

      存储行程检测功能接通

    G58

      选择工件坐标系5

    G13

      存储行程检测功能断开

    G59

      选择工件坐标系6

    *G15

      极坐标指令取消

    G54.1~

    G54.50

      选择附加工件坐标系

    G16

      极坐标指令

    G60

      单方向定位

    *G17

      XY平面选择

    G61

      准停方式

    G18

      ZX平面选择

    G62

      自动拐角倍率

    G19

      YZ平面选择

    G63

      攻丝方式

    G20

      英制数据输入

    *G64

      切削方式

    *G21

      公制数据输入

    G65

      宏程序指令

    G22

      逆时针圆内凹槽粗铣

    G68

      坐标系旋转

    G23

      顺时针圆内凹槽粗铣

    *G69

      坐标系旋转取消

    G24

      逆时针方向全圆内精铣循环

    G73

      高速深孔加工循环

    G25

      顺时针方向全圆内精铣循环

    G74

      左旋攻丝循环

    G26

      逆时针外圆精铣循环

    G76

      精镗循环

    G27

      返回参考点检测

    *G80

      固定循环取消

    G28

      返回参考点

    G81

      钻孔循环(点钻循环)

    G29

      从参考点返回

    G82

      钻孔循环(锪镗循环)

    G30

      返回2、3、4参考点

    G83

      排屑钻孔循环

    G31

      跳转功能

    G84

      右旋攻丝循环

    G32

      顺时针外圆精铣循环

    G85

      镗孔循环

    G33

      逆时针矩形凹槽粗铣

    G86

      镗孔循环

    G34

      顺时针矩形凹槽粗铣

    G87

      背镗孔循环

    G35

      逆时针矩形凹槽内精铣循环

    G88

      镗孔循环

    G36

      顺时针矩形凹槽内精铣循环

    G89

      镗孔循环

    G37

      逆时针矩形外精铣循环

    *G90

      绝对值编程

    G38

      顺时针矩形外精铣循环

    G91

      增量值编程

    G39

      拐角偏置圆弧插补

    G92

      浮动坐标系设定

    *G40

      刀具半径补偿取消

    *G94

      每分进给

    G41

      左侧刀具半径补偿

    G95

      每转进给

    G42

      右侧刀具半径补偿

    G96

      恒线速控制(切削速度)

    G43

      正方向刀具长度补偿

    *G97

      恒线控制取消(切削速度)

    G44

      负方向刀具长度补偿

    *G98

     在固定循环中返回初始平面

    *G49

      刀具长度补偿取消

    G99

     在固定循环中返回到R点


    数控立式钻床编程CNC系统配置软件

    GSK Comm串口通信软件用于PC机与CNC双向传输加工程序、参数、PLC程序及软件升级等;梯形图编辑软件用于对梯形图进行编辑、修改、编译、查错等。GSK Comm 串口通信软件与梯形图编辑软件可在Win98、Win2K、WinXP 及 WinMe环境下运行


    上一条信息: 立式加工中心价格       

    下一条信息: 普通机床数控化改造的种类


    友情链接:
    公司简介 技术资讯 产品展示 营销服务 人力资源 联系我们
    版权所有copayright@版权所有:山东斯莱特精密工业装备有限公司  全国统一咨询热线:0632-7123015 网站备案许可证:鲁ICP备2025144429号-2 地址:山东省枣庄市高新区山亭数控工业园府前路76号
    我要啦免费统计
    立式铣床型号,镗床型号,数控立式钻床,钻攻中心,立式加工中心型号,立式加工中心价格,数控镗床,卧式镗铣床,立式加工中心